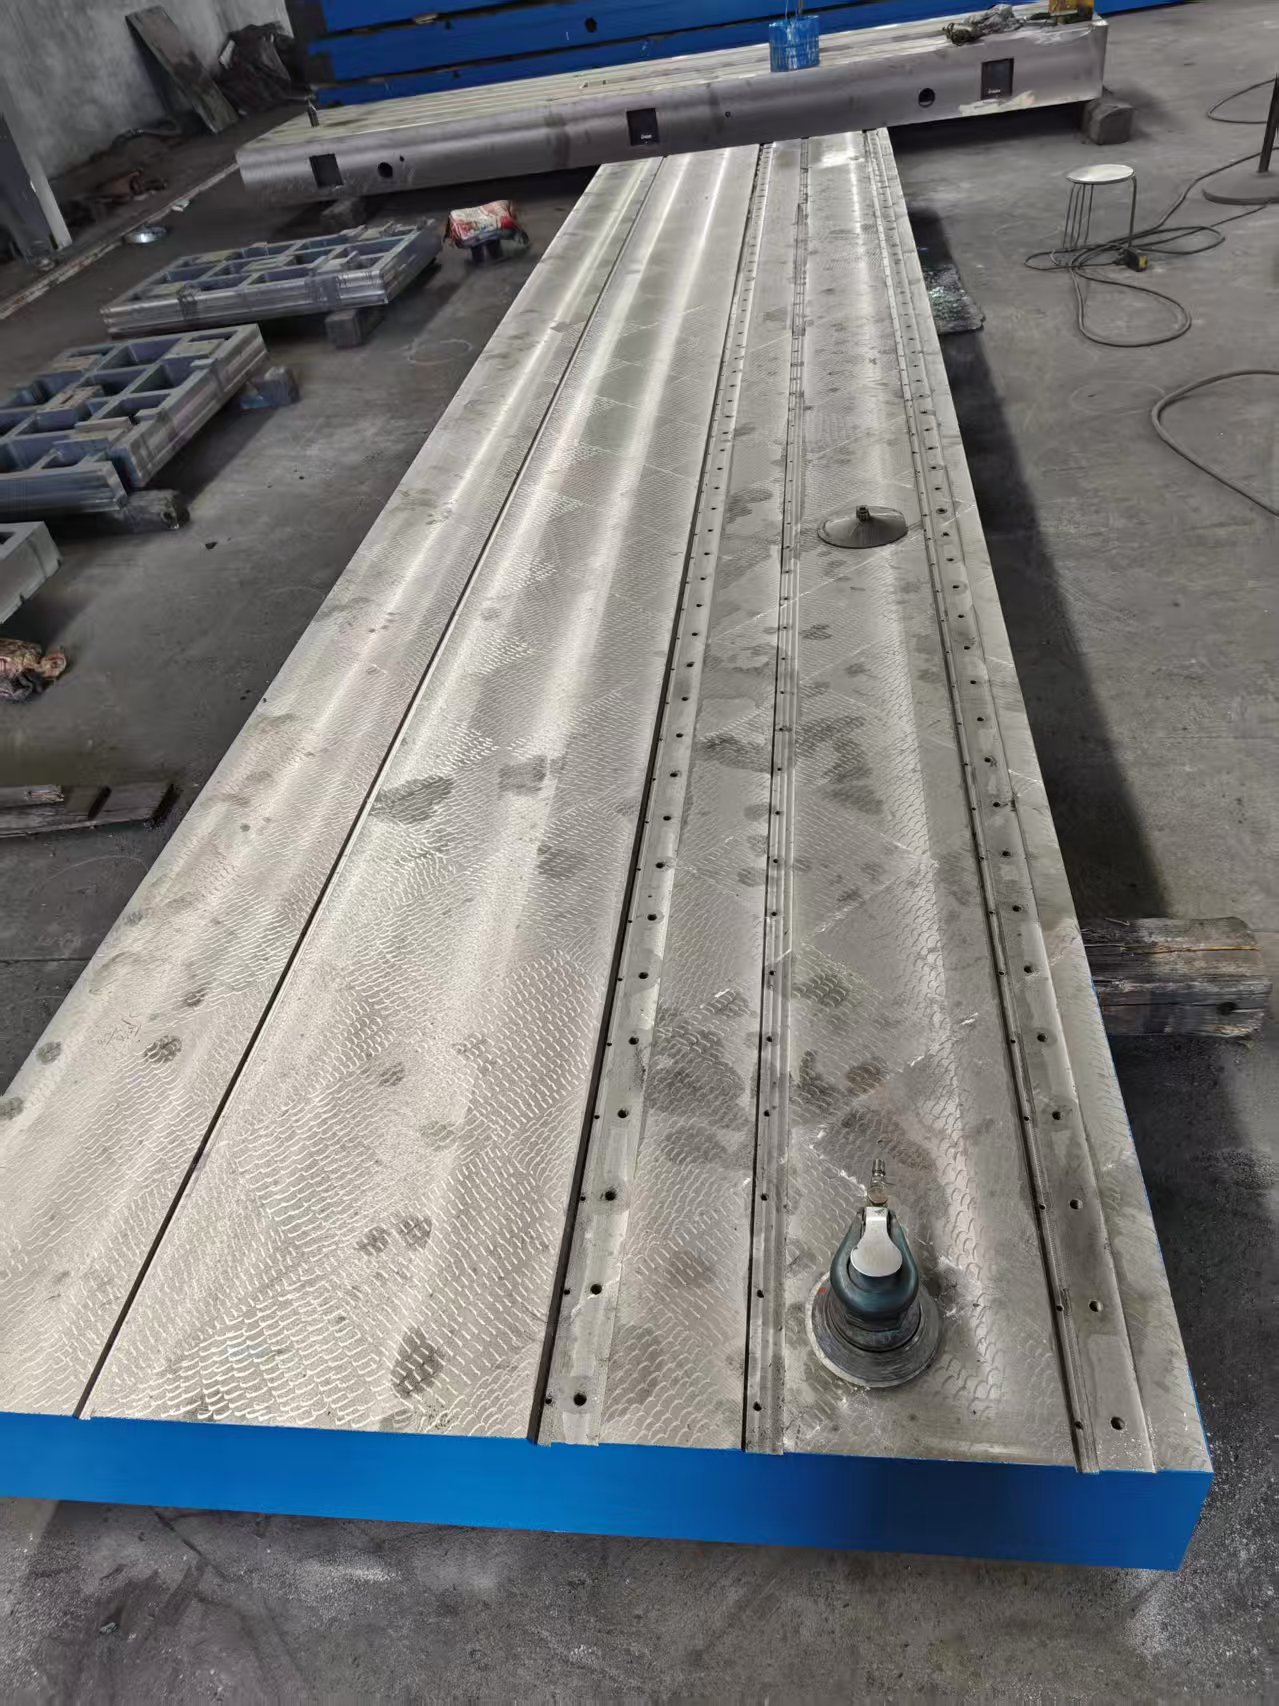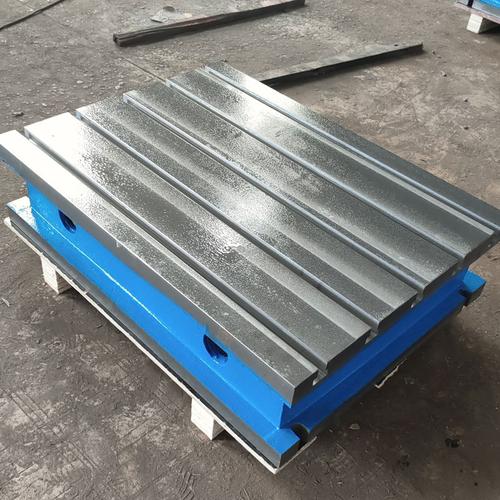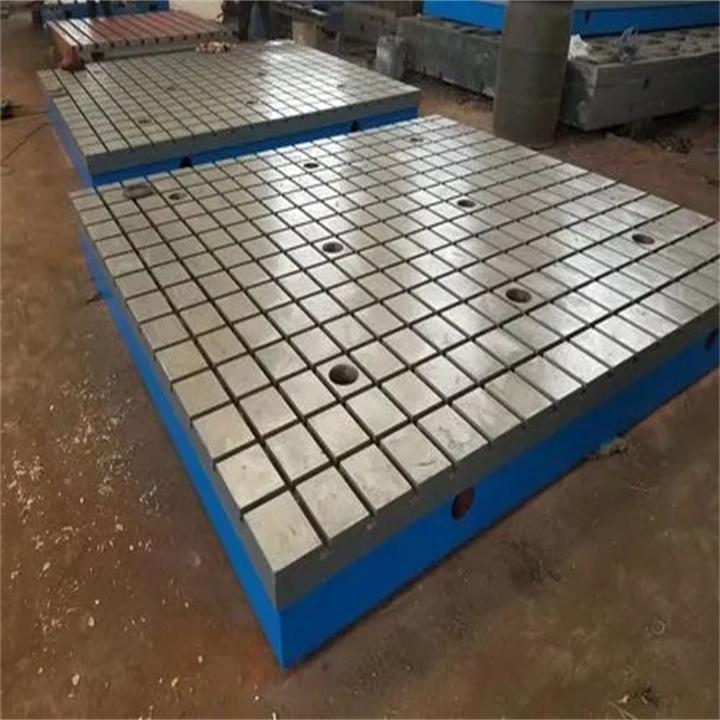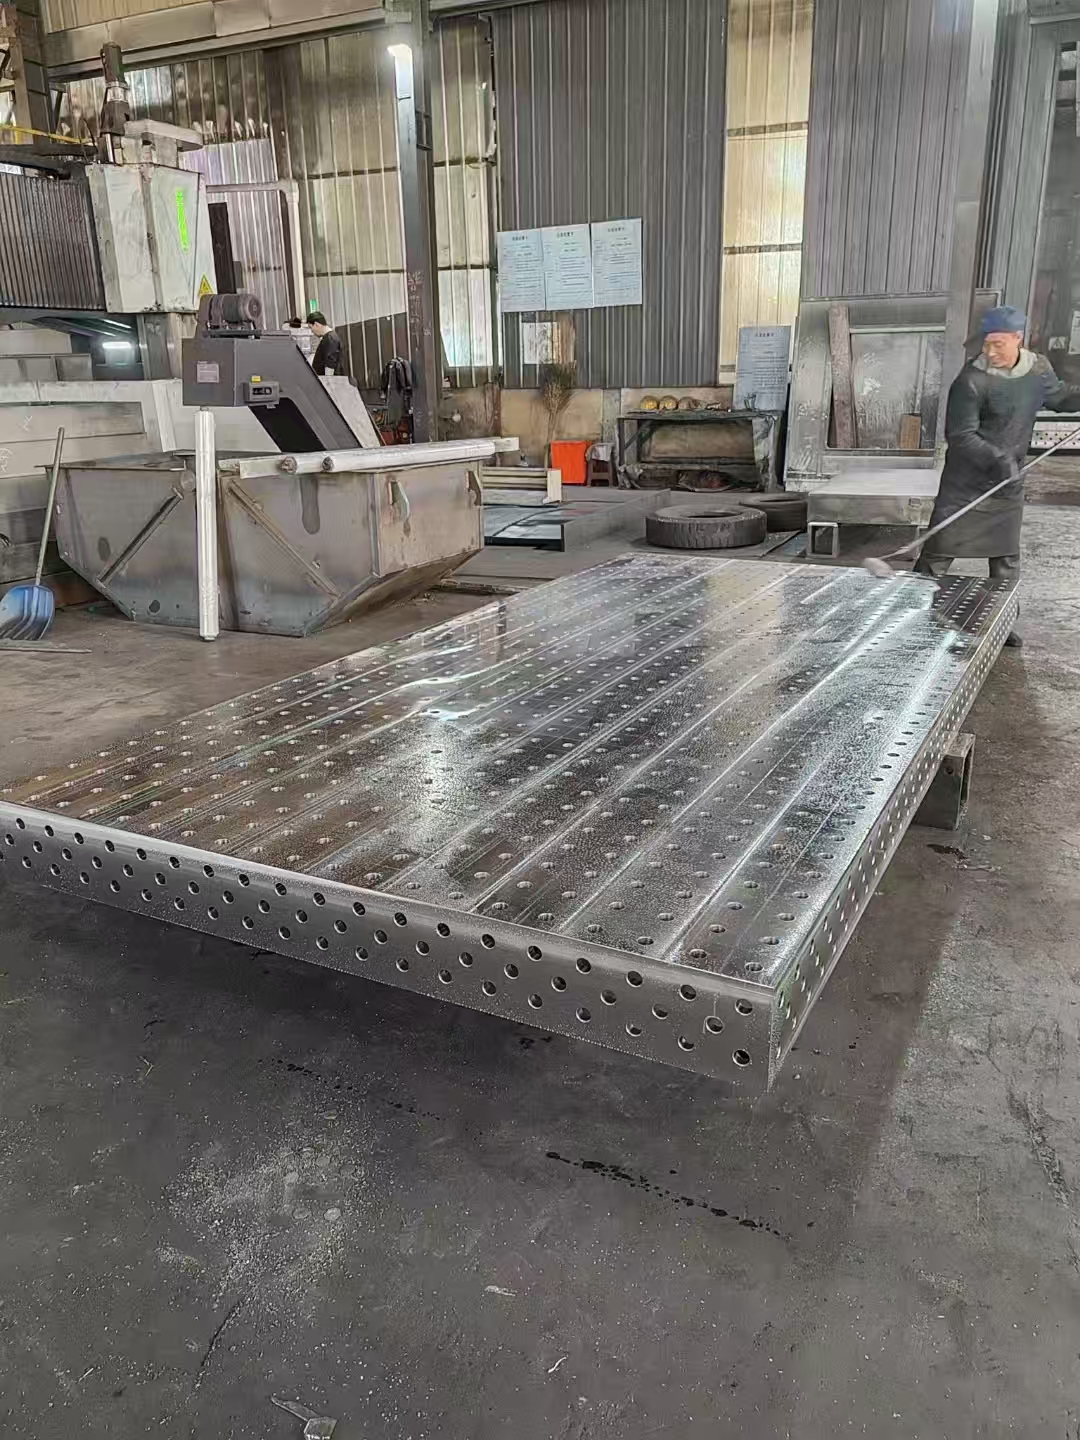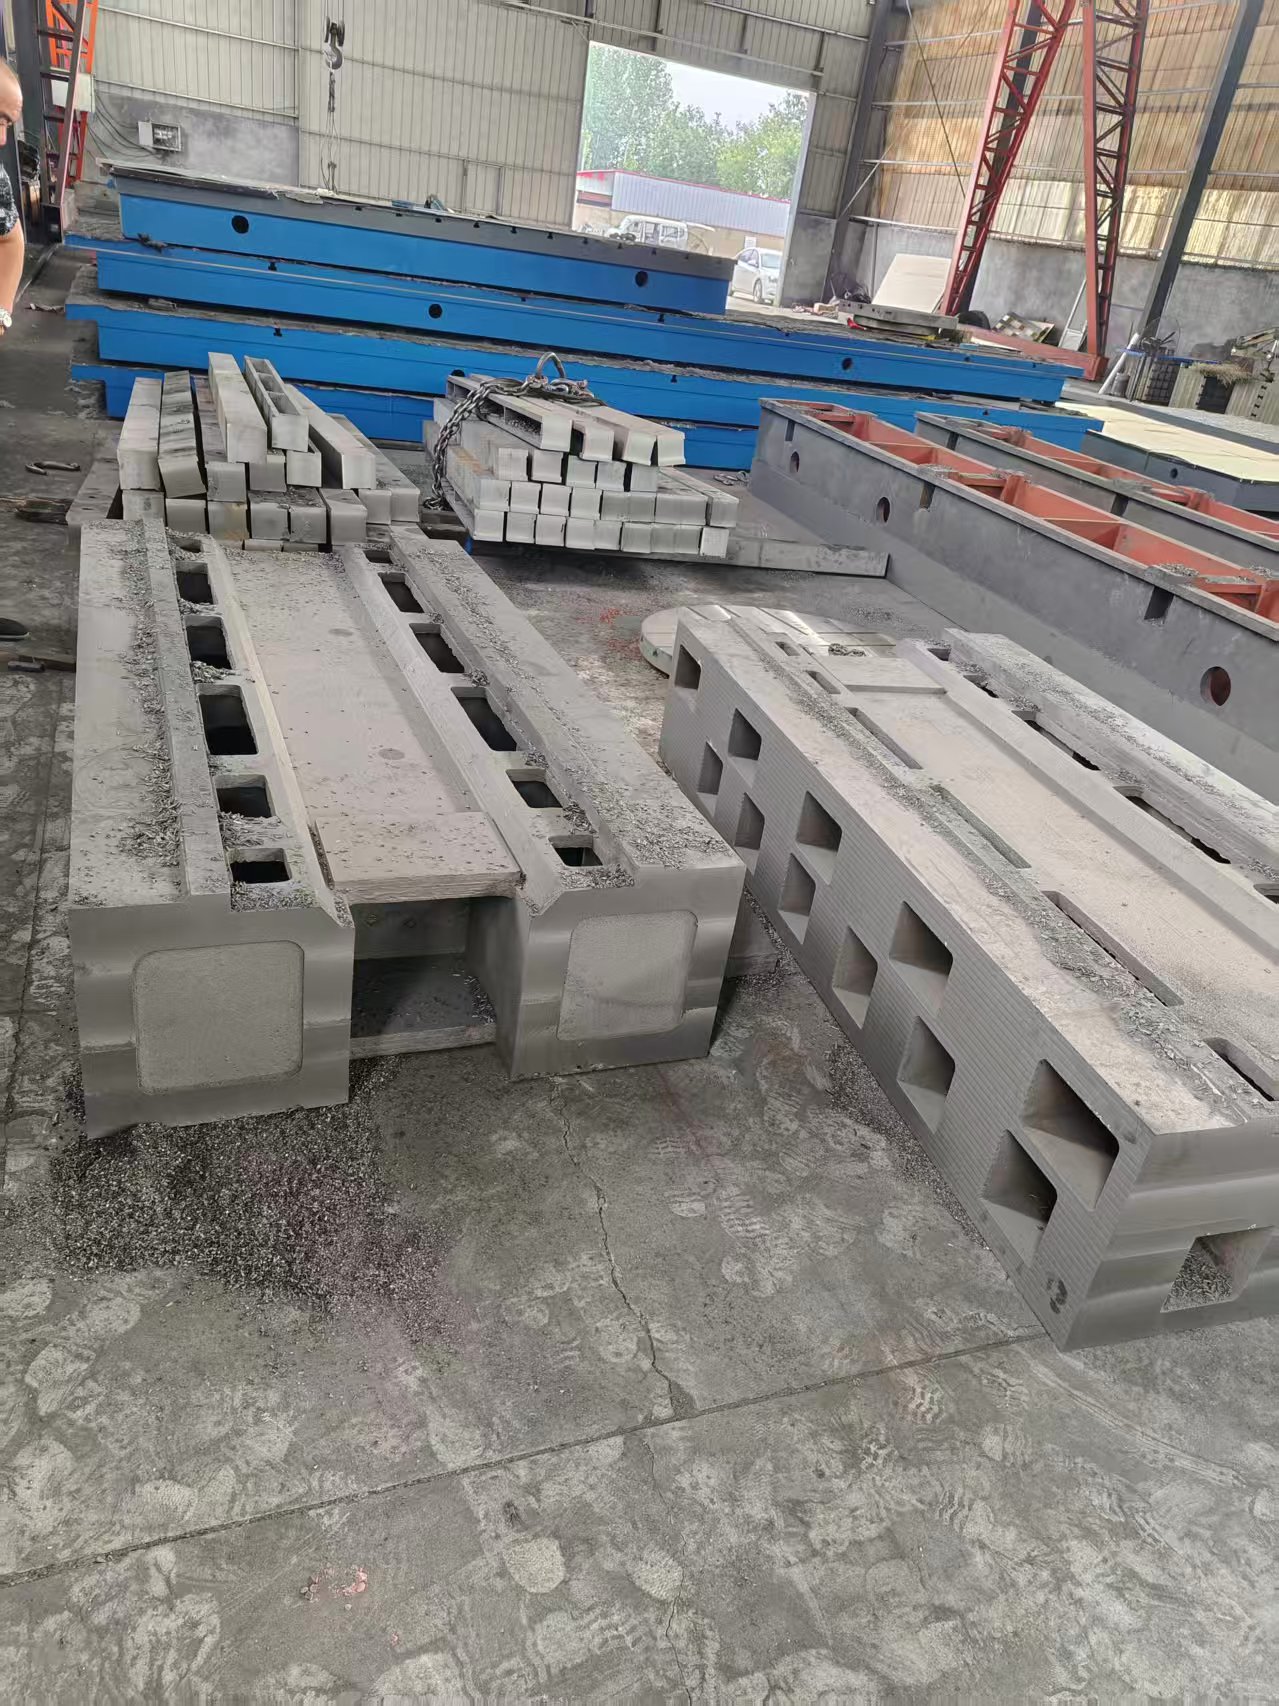
机床铸件是各类机床设备的核心基础结构件,属于机床本体的承载基体,包含机床床身、立柱、横梁、工作台、滑台、主轴箱底座等构件,是机床整机的骨架,承载机床传动部件、导轨、丝杆、刀架与加工载荷,铸件的刚性、减震性能、尺寸稳定性直接影响机床加工精度、运行平稳程度与长期使用状态,广泛用于普通车床、铣床、磨床、加工中心、龙门机床等各类机床制造,也是重型装备、专用设备主机的基础承载构件。
机床铸件主流选用灰铸铁 HT250、HT300,重载、高韧性需求场景选用球墨铸铁 QT 系列材质。灰铸铁内部片状石墨组织,具备良好阻尼减振特性,机床切削加工过程产生的振动,会被铸件基体吸收,减少切削震颤,提升工件加工表面质量;材料铸造流动性好,适合制作结构复杂、带有加强筋、空腔的机床基体,铸造工艺成熟,具备较好的机加工性能。球墨铸铁石墨呈球状分布,抗拉强度、韧性优,抗塑性变形能力更好,适合承受交变载荷、冲击载荷的机床铸件,例如重载滑台、主轴箱体部件。铸件结构设计大量采用空腔箱体 + 网格加强筋结构,在控制铸件自重的前提下提升整体刚性,分散切削载荷,降低受力形变。
机床铸件完整生产工序包含工艺方案设计、模型制作、树脂砂或消失模铸造、浇注、清砂、缺陷修补、热处理时效、粗加工、无损检测、精加工。铸造工艺选用树脂砂铸造居多,树脂砂成型性好,铸件轮廓清晰,铸件内部组织相对致密,气孔、砂眼缺陷更容易控制。铸件毛坯成型后,首要工序是时效处理,铸造过程熔融金属冷却会产生大量残余应力,机床铸件在长期切削载荷、温度变化下,残余应力缓慢释放,会造成铸件变形,导轨基准面偏移,直接影响机床精度。行业普遍采用高温人工退火时效,部分精度机床铸件增加自然时效,充分释放内部残余应力,确保铸件长期尺寸稳定。
粗加工完成后,会开展无损检测,采用超声、磁粉检测等方式,检查铸件内部气孔、疏松、裂纹等缺陷,评估铸件内部质量,满足机床使用可靠性要求。精加工环节使用大型龙门铣、镗床,加工导轨安装面、丝杠安装基准面、装配结合面,控制基准面平面度、平行度,确保后续导轨、传动部件装配精度。不同机床类型,铸件结构差异较大:龙门机床床身尺寸大,需要极高整体刚性;立式加工中心立柱,需要抗弯抗扭性能;车床床身需要确保导轨长期使用稳定性。
机床铸件的性能指标包含材质力学性能、铸件硬度、尺寸公差、基准面平面度、内部缺陷控制。选型与定制阶段,需要根据机床类型、最大切削载荷、加工精度要求,确定材质、铸件壁厚、筋板布局。重型切削工况,需要加厚筋板、优化箱体结构,提升整体刚性;精度机床,重点管控时效工艺与基准面加工精度。
安装使用层面,机床铸件作为机床基体,安装时需要做好地基处理,大型机床床身,地基需要具备足够承载力,搭配调平机构,均匀支撑床身,避免地基沉降带来铸件变形。机床运行环境尽量控制环境温度波动,大幅度温差会造成铸件热胀冷缩,影响加工精度。
维护方面,机床装配完成后,避免长期超载切削,超出设计载荷会加速铸件形变。日常做好导轨、铸件表面防护,防止锈蚀;定期检查机床几何精度,当基准精度出现偏移,结合情况评估导轨修复方案。机床铸件属于长周期基础构件,合格铸件在规范使用工况下,可长期稳定承载,是机床维持加工精度的基础。
机床铸件作为工业母机的核心基础件,是装备制造业的基础配套产品。随着国内机床产业发展,普通机床、数控机床、专用试验设备对铸件的刚性、稳定性要求持续提升,机床铸件可按照主机图纸进行非标定制,从结构设计、铸造、时效到机加工一体化生产,适配各类机床与专用设备主机的配套需求。