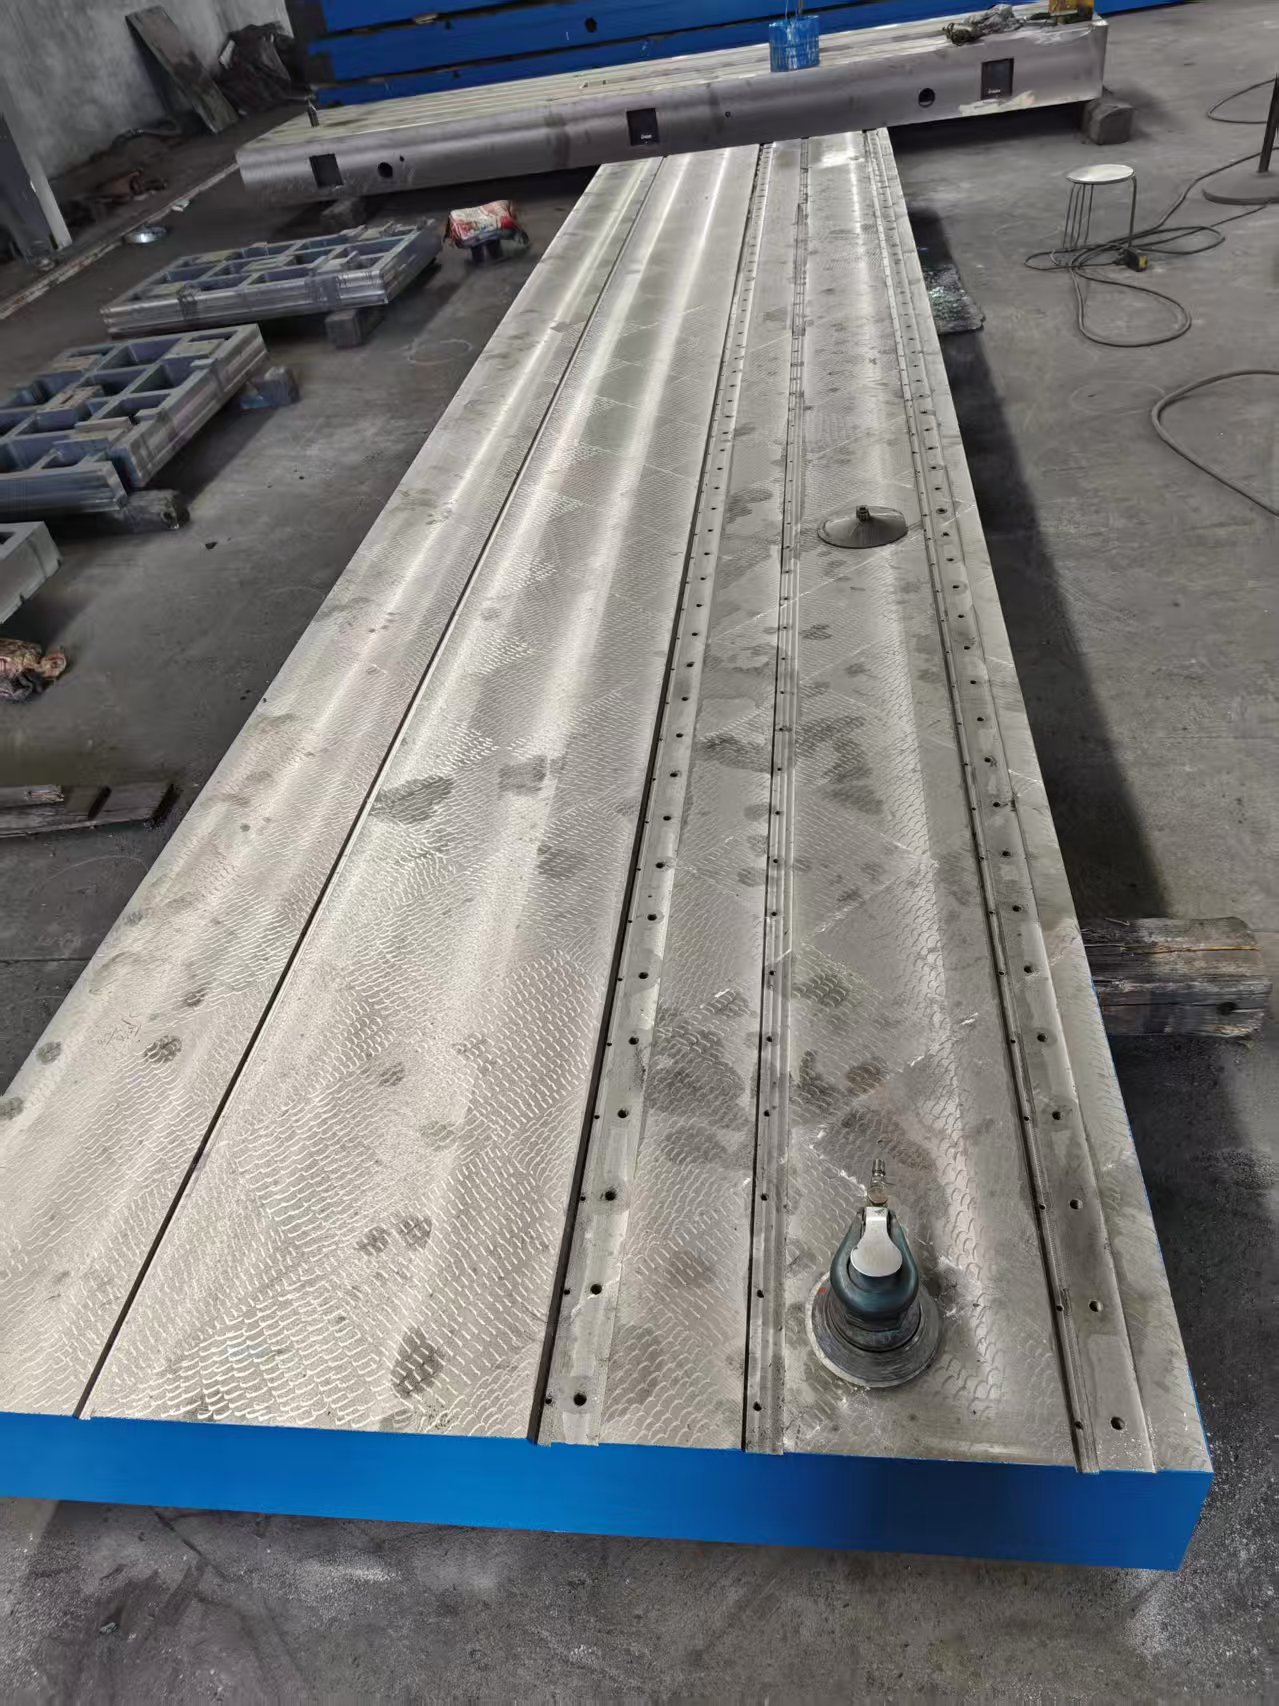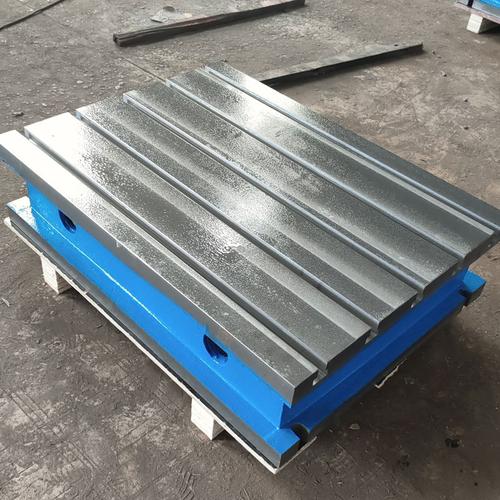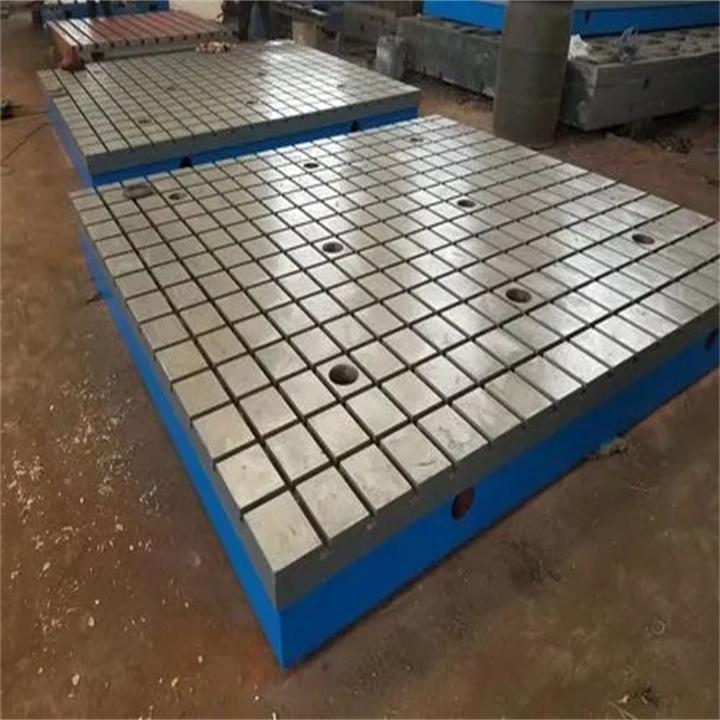
铁地板,也常被称为试验铁地板、铸铁试验地板,是专为机电设备性能试验、动力设备测试开发的重型铸铁基准基座,属于大型固定试验平台,多用于发动机、电机、测功机组、变速箱、风电动力部件的性能测试、振动试验、耐久试验,广泛布置在汽车新能源试验中心、电机检测实验室、风电装备测试车间、船舶动力试验台、高校理工科试验室等场景。区别于普通车间地面,铁地板本身是具备平面基准、带 T 型槽的重型铸铁构件,作为整套试验台架的基础载体,承载被测设备、测功仪器、工装夹具,确保试验过程设备位置稳定,降低振动干扰,确保试验数据采集稳定可靠。
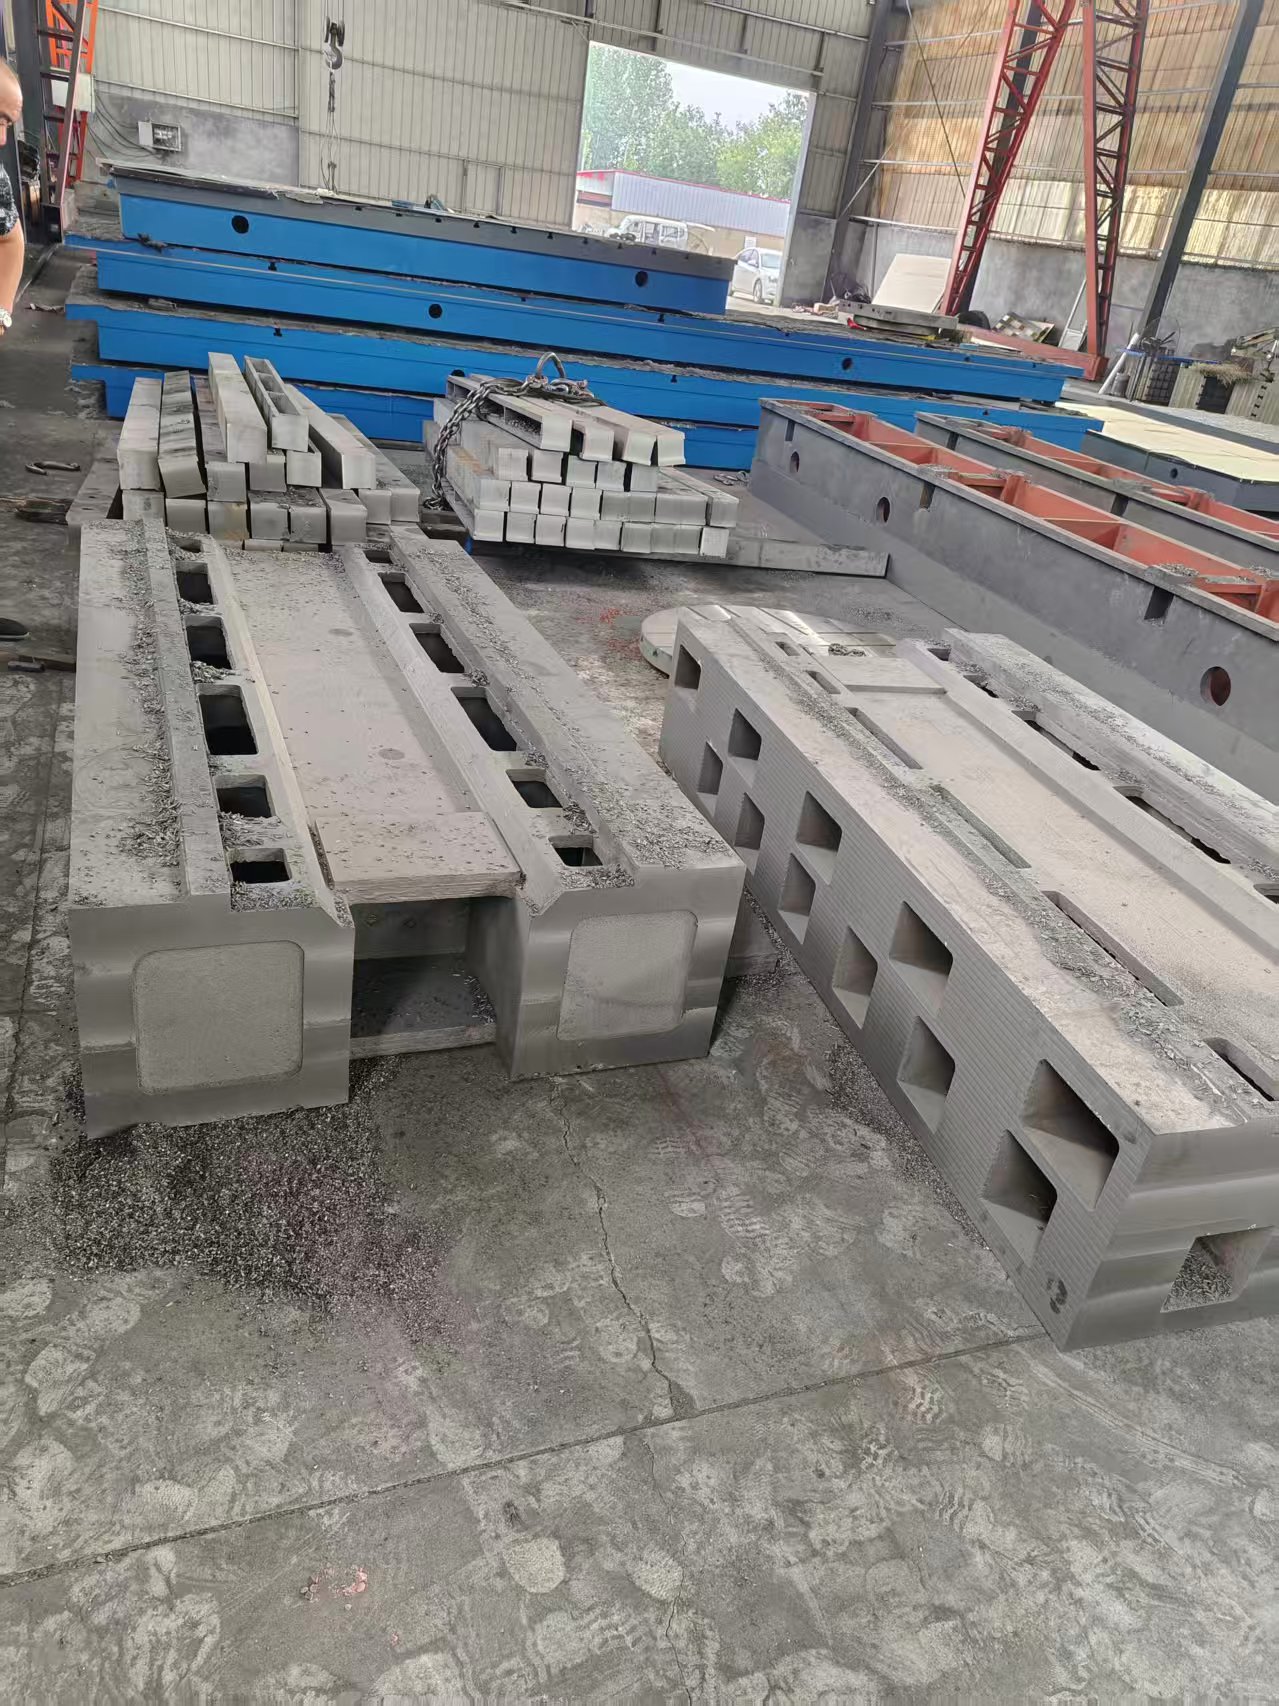
铁地板一般选用 HT250、HT300 强度灰铸铁作为主材,材料密度优,内部石墨组织具备良好的振动吸收能力,在电机、发动机运转产生持续振动的试验工况,能够吸收、衰减振动,减少振动向地基扩散,降低振动对传感器、测试仪器测量结果带来的影响。铸件结构采用箱体封闭框架设计,内部设置纵横网格状加强筋,在确保整体刚性的同时优化重量分布,载荷可以均匀传递到下方地基,避免应力集中造成局部变形。工作面硬度维持在 HB170-240 区间,具备不错的抗划伤能力,能够承受工装、设备底座长期压紧摩擦。
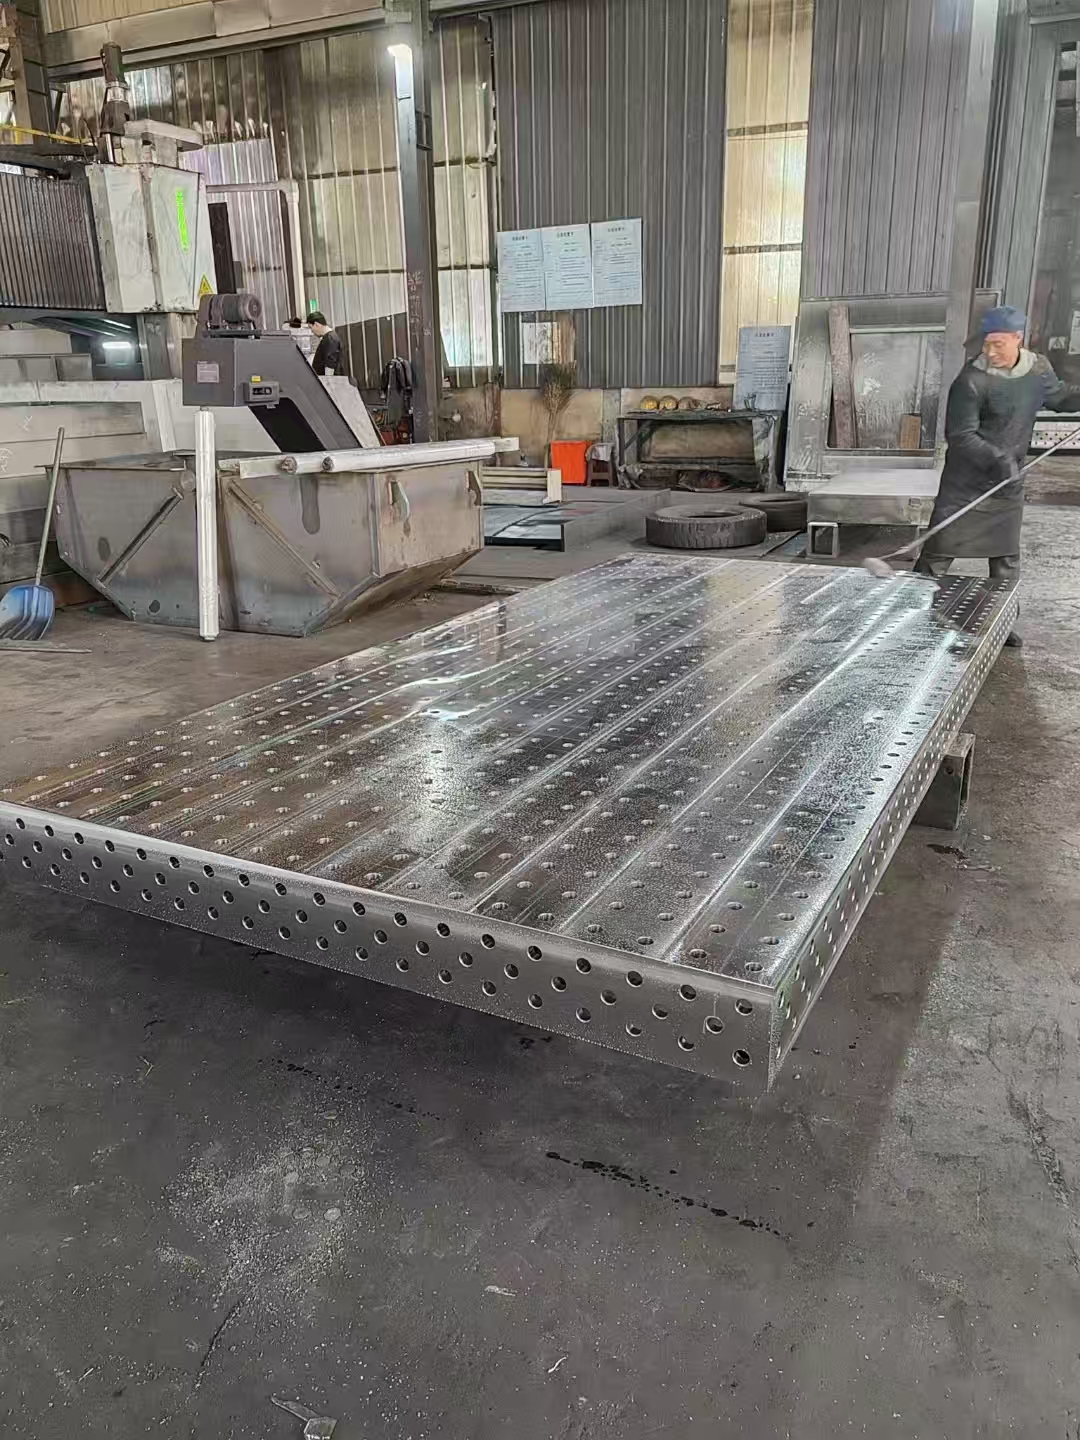
铁地板工作面加工标准 T 型槽,部分项目会按需加工定位销孔、安装通孔。T 型槽沿台面横向、纵向排布,T 型螺栓可在槽内滑动,灵活固定各类试验设备、工装支架、传感器底座。槽体、台面一体机加工成型,槽距、槽宽按照标准或者项目图纸加工,确保多套工装在台面上重复定位一致性。单块铁地板可以独立使用,大面积试验台可采用多块铁地板拼接,拼接位置设计对接基准面,搭配定位销与连接螺栓,组合成整体式大型试验基座,适配大型动力总成整体测试需求。
生产工艺流程包含铸件模型制作、熔炼浇注、清砂去毛刺、多重时效处理、粗加工、工作面与 T 型槽精加工、尺寸与平面度检测。时效处理是铁地板生产的关键工序,试验工况设备会持续振动,铸件内部残余应力如果没有充分释放,长期使用容易出现平面度偏移。毛坯铸件完成浇注清砂后,进行高温人工退火,消除大部分铸造应力;对于精度长期耐久试验场景,增加自然时效,让残余应力缓慢释放,提升成品长期尺寸稳定性。精加工采用大型龙门铣设备,对工作面、T 型槽、拼接基准面进行切削加工,按照对应的精度等级控制平面度指标。成品出厂前,开展平面度、外观、尺寸检验,确认铸件无气孔、疏松等影响使用的缺陷。
铁地板按照使用场景划分精度等级,0 级、1 级多用于精度振动试验、精密性能测试;2 级适合常规动力设备耐久试验;3 级用于对基准平面要求相对宽松的重型装配试验场景。选型时,需要综合评估试验设备总重量、动态振动载荷、试验台占地面积、地基条件。动态载荷(振动冲击)相比静态载荷,对铁地板刚性要求更高,选型时不能仅按设备自重核算,需要考虑试验运行过程产生的附加载荷。同时确认 T 型槽规格、槽间距,匹配试验工装的固定螺栓。
安装环节是确保铁地板使用效果的重要环节。铁地板属于重型构件,需要配套坚实的混凝土地基,地基设计需要考虑减振需求,部分试验场景会配套减振垫层。吊装就位后,使用调整垫铁进行调平,多块拼接的铁地板,需要统一校准拼接后的整体平面度,完成调平后再固定。地基沉降会直接影响铁地板平面精度,地基施工需要预留养护周期。
日常使用维护方面,试验前清理 T 型槽内部铁屑、粉尘,防止杂物阻碍螺栓滑动;固定设备时,均匀锁紧螺栓,避免局部过大压力。试验过程尽量避免硬质重物猛烈撞击工作面,防止台面、槽口磕碰损伤。保持台面干燥,减少锈蚀,长期不使用时,清理工作面并做防锈处理。定期复检平面度,当长期试验振动造成工作面磨损、平面度下降后,可拆除设备,对铁地板工作面进行机加工修复,恢复基准平面。
铁地板是动力装备研发测试环节的基础硬件,新能源汽车动力总成、风电主轴、船舶动力、电机等新产品研发,都需要依托铁地板搭建稳定试验台。随着国内装备研发投入增加,各类动力试验项目持续增多,铁地板的非标定制需求持续增长,可根据试验台布局、设备底座尺寸、载荷需求定制尺寸、槽孔布局、厚度结构,为各类性能测试提供稳定可靠的重型基准基座。